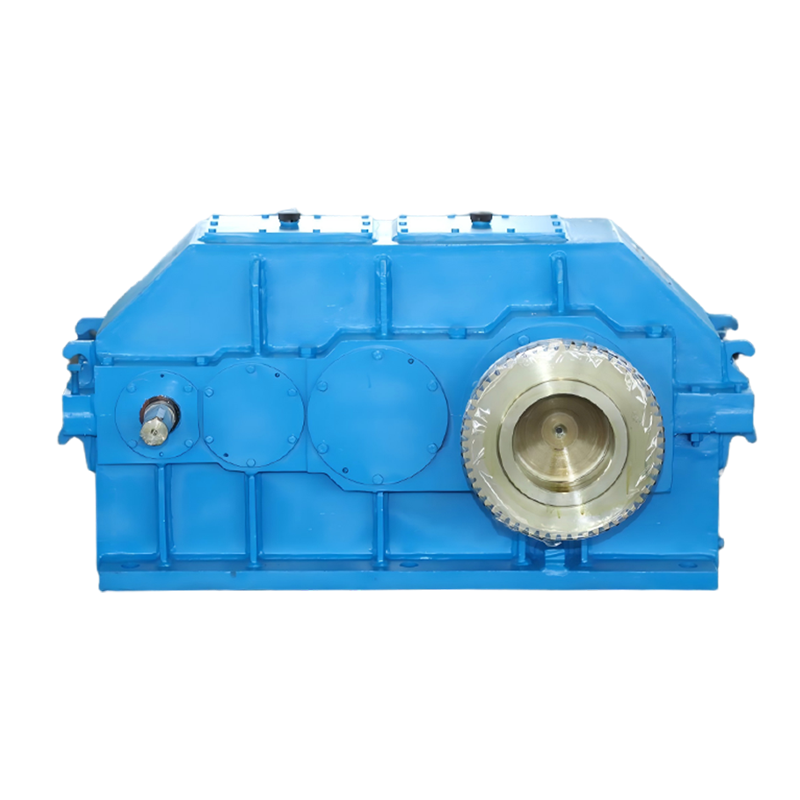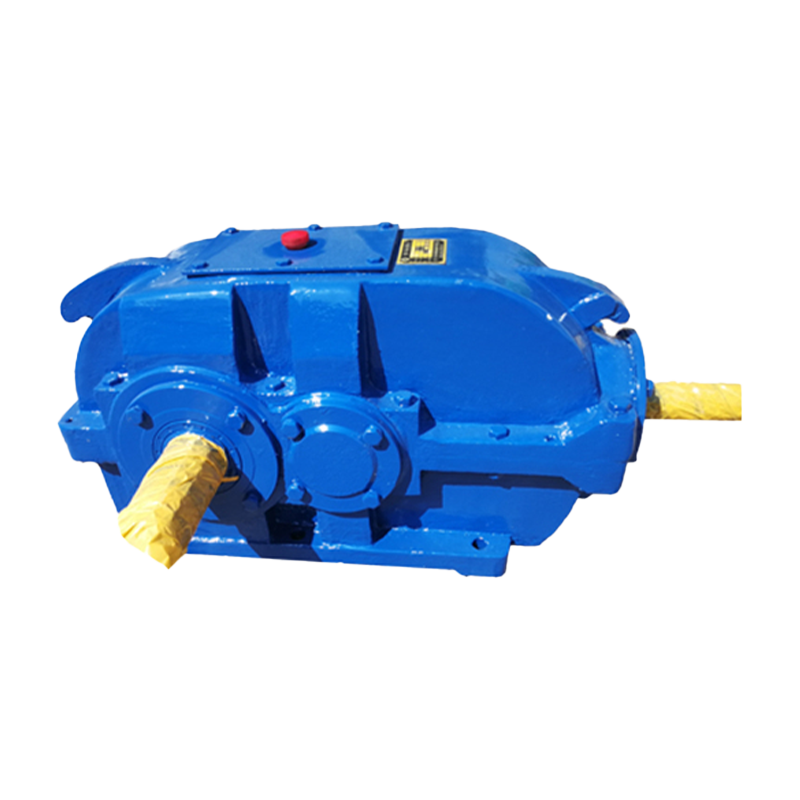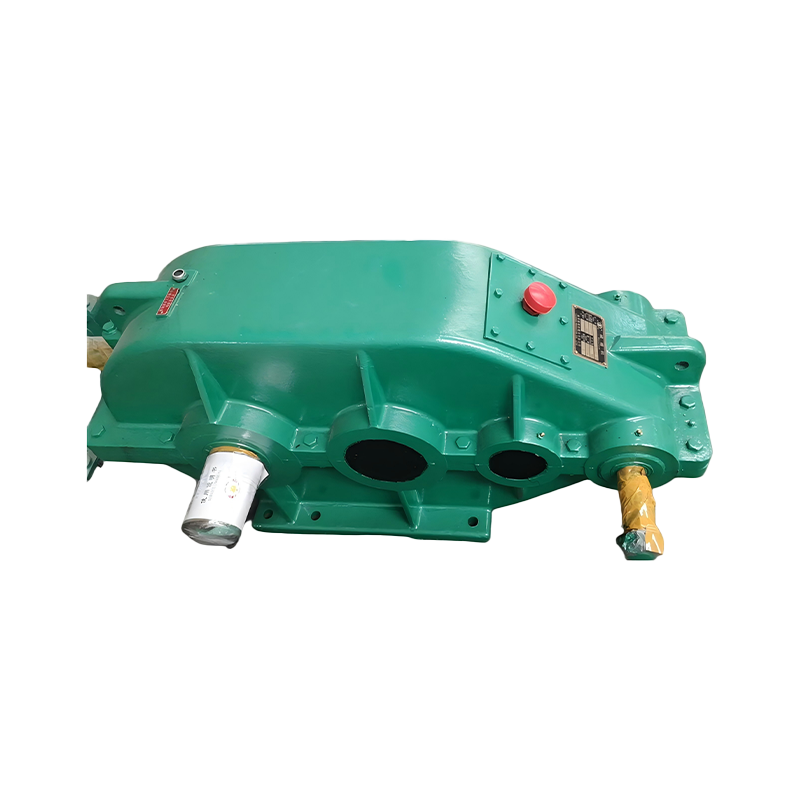
Připojení a převodovka do an elektromotoru je základním úkolem mechanického přenosu síly. Nejběžnější a nejspolehlivější metoda je přímé spojení pomocí pružné nebo tuhé spojky, která spojuje hřídel motoru se vstupní hřídelí reduktoru. Mezi alternativní metody patří řemenové a řemenicové pohony a řetězové a řetězové pohony , každý je vhodný pro konkrétní točivý moment, rychlost a prostorové požadavky. Výběr správného způsobu upevnění přímo ovlivňuje účinnost systému, životnost a četnost údržby. Tento článek poskytuje podrobného praktického průvodce zahrnujícího všechny tři základní techniky připojení, postup instalace krok za krokem, srovnávací údaje a odpovědi na často kladené otázky.
Klíčové informace: Pro 80 % průmyslových aplikací poskytuje flexibilní čelisťová spojka instalovaná s laserovými vyrovnávacími nástroji nejlepší rovnováhu mezi cenou, spolehlivostí a snadnou údržbou při připojení reduktoru k elektromotoru.
Co je převodovka a proč na tom záleží
A převodovka je mechanické zařízení, které snižuje rychlost otáčení vstupního hřídele a zároveň úměrně zvyšuje jeho výstupní točivý moment. Skládá se ze sady ozubených kol umístěných ve skříni, navržených pro dosažení specifického redukčního poměru, jako je 10:1, 30:1 nebo 100:1. Když je elektromotor běžící rychlostí 1 750 ot./min připojen k převodovce s poměrem 10:1, výstupní hřídel se otáčí rychlostí přibližně 175 ot./min., přičemž dodává zhruba 10násobek vstupního točivého momentu mínus ztráty účinnosti. Podle údajů American Gear Manufacturers Association mohou správně vybrané a nainstalované převodovky dosáhnout účinnosti mezi 94 % a 98 % u jednostupňových spirálových konstrukcí. Způsob připojení mezi motorem a reduktorem je kritickým rozhraním, které určuje, zda je tato účinnost v praxi realizována nebo ztracena v důsledku nesouososti, vibrací a předčasného opotřebení.
Převodové redukce plní tři základní funkce v systémech přenosu energie. Za prvé, oni násobit točivý moment na úrovně, které motor sám o sobě nemůže ekonomicky vyrobit. Za druhé, oni snížit rychlost aby vyhovovaly provozním požadavkům poháněných zařízení, jako jsou dopravníky, míchačky a čerpadla. Za třetí, oni zápasová setrvačnost mezi motorem a zátěží, což zlepšuje přesnost řízení a snižuje mechanické namáhání během cyklů zrychlování a zpomalování. Bez správně připojeného reduktoru by elektromotor musel být výrazně větší a dražší, aby poskytoval stejný točivý moment při nízkých otáčkách.
3 primární způsoby připojení převodového reduktoru k elektromotoru
Existují přesně tři široce přijímané způsoby připojení reduktoru k elektromotoru a každý z nich slouží pro odlišnou sadu provozních podmínek. Volba závisí na čtyřech faktorech: požadované kapacitě točivého momentu, přijatelné toleranci nesouososti, dostupném fyzickém prostoru a celkových nákladech včetně údržby během očekávané životnosti 5 až 15 let.
Přímá spojka s pružnou nebo tuhou spojkou
Přímá vazba je preferovaným způsobem připojení pro velkou většinu průmyslových aplikací, protože přenáší výkon s nejmenším počtem mezilehlých komponent a nejvyšší dosažitelnou účinností 97 % až 99 %. V této konfiguraci jsou hřídel motoru a vstupní hřídel reduktoru navzájem spojeny prostřednictvím spojovacího zařízení. Pružné spojky , jako jsou čelisťové spojky, kotoučové spojky nebo mřížkové spojky, se přizpůsobí malým množstvím úhlového nesouososti do 0,5 stupně a paralelnímu přesazení do 0,05 milimetru. Pevné spojky vyžadují téměř dokonalé vyrovnání, ale nabízejí nulovou vůli a vyšší torzní tuhost, díky čemuž jsou vhodné pro přesné servo aplikace.
Typická čelisťová spojka se skládá ze dvou kovových nábojů s vyčnívajícími čelistmi a elastomerové pavoučí vložky, která sedí mezi nimi. Pavouk absorbuje vibrace a toleruje menší vychýlení. Když se motor spustí, elastomer se mírně stlačí, čímž se sníží rázová zatížení přenášená na převodovku. Průmyslová data ukazují, že čelisťové spojky mohou prodloužit životnost ložisek reduktoru o 15 % až 25 % ve srovnání s tuhými spojkami v aplikacích s častými starty a zastavováními. Náboje spojky jsou připevněny k hřídelům pomocí drážek pro pero a stavěcích šroubů nebo upínacích mechanismů, které poskytují spojení s třecím uložením schopné zvládnout rozsah točivého momentu od 5 Nm do více než 10 000 Nm v závislosti na velikosti spojky.
Připojení řemenového a řemenicového pohonu
Spoje řemenového pohonu používají řemenici namontovanou na hřídeli motoru, odpovídající řemenici na vstupní hřídeli reduktoru a napnutý řemen, který mezi nimi přenáší výkon. Tato metoda je zvolena, když motor a reduktor musí být fyzicky odděleny vzdáleností, která činí přímé spojení nepraktickým, nebo když aplikace těží ze schopnosti upravit rychlostní poměr změnou průměrů řemenic. Řemenové pohony obvykle pracují s účinností 90 % až 96 % v závislosti na typu řemene, napnutí a úhlu opásání. Klínové řemeny jsou nejběžnější volbou pro obecné průmyslové použití, zatímco synchronní rozvodové řemeny se volí tam, kde je třeba udržovat přesné poměry otáček bez prokluzu.
Metoda řemenového pohonu zavádí další redukční nebo multiplikační stupeň před převodovkou. Pokud například motor s 100mm řemenicí pohání 200mm řemenici na vstupu reduktoru, rychlost se před vstupem do reduktoru sníží na polovinu a točivý moment se zdvojnásobí. To umožňuje inženýrům jemně doladit konečnou výstupní rychlost bez změny samotného reduktoru. Napnutí řemene se však musí kontrolovat každých 500 až 1 000 provozních hodin podle standardních plánů údržby a řemeny obvykle vyžadují výměnu každých 3 až 5 let v závislosti na pracovním cyklu a podmínkách prostředí.
Připojení řetězového a řetězového pohonu
Spoje pohonu řetězu používají řetězová kola a válečkový řetěz k přenosu energie z motoru na převodovku. Tato metoda je zvolena pro aplikace vyžadující přenos vysokého točivého momentu při relativně nízkých rychlostech, kde by prokluzování řemenu bylo nepřijatelné. Řetězové pohony dosahují 95% až 98% účinnosti při správném mazání a údržbě. Na rozdíl od řemenů řetězy při zatížení nekloužou, a proto jsou vhodné pro vysoce výkonné dopravníky, drtiče a míchací zařízení, kde jsou běžné špičky točivého momentu. Primární kompromis spočívá v tom, že řetězové pohony vyžadují pravidelné mazání a produkují více hluku než alternativy s řemenem nebo přímou spojkou, s typickými hladinami hluku v rozmezí od 75 do 85 decibelů při provozní rychlosti.
Průvodce instalací přímé spojky krok za krokem
Následující postup pokrývá nejběžnější scénář: připojení reduktoru k elektromotoru pomocí pružné čelisťové spojky na společné základní desce. Každý krok musí být proveden postupně, aby bylo zajištěno správné vyrovnání a dlouhá životnost.
- Ověřte kompatibilitu komponent. Ujistěte se, že velikost rámu motoru, průměr hřídele, rozměry drážky pro pero a směr otáčení odpovídají vstupním specifikacím reduktoru. Změřte průměr hřídele motoru pomocí mikrometru, abyste se ujistili, že je v tolerančním rozsahu specifikovaném výrobcem spojky, obvykle plus nebo mínus 0,025 mm pro hřídele do průměru 50 mm.
- Vyčistěte všechny dosedací plochy. Odstraňte ochranné povlaky, rez, nečistoty a otřepy z hřídele motoru, vstupního hřídele reduktoru a vývrtů spojky pomocí jemného smirkového hadříku a čisticího prostředku na bázi rozpouštědla. Jakákoli kontaminace mezi dosedacími plochami může způsobit třecí korozi a snížit účinnost spojení spojky až o 30 %.
- Namontujte náboje spojky. Nasuňte jeden náboj na hřídel motoru a druhý na vstupní hřídel reduktoru. U hřídelí s klínem vložte pero do drážky před montáží náboje. Naneste tenkou, rovnoměrnou vrstvu směsi proti zadření na hřídel, abyste zabránili zadření. Utáhněte stavěcí šrouby nebo upínací šrouby na hodnotu točivého momentu specifikovanou výrobcem spojky, typicky 15 Nm až 80 Nm pro středně velké spojky.
- Umístěte motor a redukci na základní desku. Umístěte obě jednotky na společnou základní desku náboji spojky proti sobě. Mezi čely náboje ponechte mezeru rovnající se tloušťce pavouka plus 1 mm až 2 mm dodatečné vůle, aby byla umožněna tepelná roztažnost. V této fázi pavouka nevkládejte.
- Proveďte hrubé vyrovnání. Pomocí pravítka umístěného přes horní a boční stranu obou nábojů spojky zkontrolujte hrubé vyosení. Upravte polohu motoru nebo reduktoru pomocí podložek pod jejich montážními patkami tak, aby se pravítko dotýkalo obou nábojů rovnoměrně po celé jejich délce. Podložky by měly být z nerezové oceli a pro udržení stability by pod každou nohou neměly být naskládány více než čtyři podložky.
- Proveďte přesné vyrovnání pomocí úchylkoměru nebo laserového zarovnávacího nástroje. Namontujte číselníkový úchylkoměr na jeden náboj a otáčejte jím při měření radiálního a axiálního házení na opačném náboji. Přijatelné hodnoty jsou menší než 0,05 mm pro paralelní posunutí a menší než 0,5 stupně pro úhlové vyosení. Laserové zaměřovací systémy mohou dosáhnout přesnosti do 0,01 mm a zkrátit dobu vyrovnání o 40 % až 60 % ve srovnání s metodami číselníkových indikátorů.
- Vložte elastomerový pavouk. Jakmile je zarovnání potvrzeno, vložte hvězdičku mezi dva náboje spojky. Pavouk by měl těsně přiléhat, aniž by vyžadoval nadměrnou sílu. Rukou otáčejte hřídelemi, abyste si ověřili, že se spojka volně otáčí bez zablokování v jakémkoli bodě otáčení.
- Utáhněte všechny montážní šrouby. Utáhněte montážní šrouby motoru a reduktoru k základní desce pomocí kalibrovaného momentového klíče. Pro rovnoměrné rozložení upínací síly dodržujte křížovou sekvenci utahování. Hodnoty točivého momentu šroubu pro typické spojovací prvky M12 až M20 se pohybují od 70 Nm do 350 Nm v závislosti na jakosti a velikosti šroubu.
- Namontujte kryt spojky. Zajistěte pevný ochranný kryt spojky, který zakrývá všechny rotující součásti. Toto je bezpečnostní požadavek podle normy OSHA 1910.219 a ekvivalentních mezinárodních předpisů. Ochranný kryt musí být schopen odolat nárazu poškozené součásti spojky při maximální provozní rychlosti.
- Proveďte zkušební jízdu naprázdno. Krátce nastartujte motor a sledujte spojku, zda nevykazuje vibrace, neobvyklý hluk nebo viditelné chvění. Pokud zjistíte jakýkoli problém, okamžitě zastavte a před pokračováním v provozu s plným zatížením znovu zkontrolujte zarovnání.
Porovnání metod připojení
Níže uvedená tabulka poskytuje vedle sebe srovnání tří primárních metod používaných k připojení reduktoru k elektromotoru. Každá metoda má své výhody a omezení, které určují její vhodnost pro konkrétní aplikace.
| Funkce | Přímá spojka | Řemenový pohon | Řetězový pohon |
|---|---|---|---|
| Rozsah účinnosti | 97 % až 99 % | 90 % až 96 % | 95 % až 98 % |
| Tolerance nesouososti | Až 0,5 stupně úhlové, 0,05 mm rovnoběžně | Až 2 stupně úhlové, 5 mm rovnoběžné | Do 1 stupně úhlové, 2 mm rovnoběžně |
| Úroveň hluku | 65 až 72 dB | 60 až 70 dB | 75 až 85 dB |
| Interval údržby | 12 až 24 měsíců | 500 až 1000 provozních hodin | 200 až 500 provozních hodin |
| Typická životnost | 10 až 15 let | 3 až 5 let na sadu pásů | 5 až 8 let na řetězovou sadu |
| Kapacita točivého momentu | 5 Nm až 10 000 Nm | 2 Nm až 2 000 Nm | 20 Nm až 8 000 Nm |
| Relativní náklady | Mírný | Nízká až střední | Mírný to High |
Porovnání tří primárních způsobů připevnění reduktoru k elektromotoru. Data odrážejí typické průmyslové aplikace založené na standardních technických referencích a specifikacích výrobce pro středně náročné operace.
Schéma struktury: Montáž přímé spojky
Schematické znázornění uspořádání přímé spojky zobrazující motor, pružnou spojku a převodovku namontované na společné pevné základní desce.
Vyrovnání a jeho vliv na životnost
Nesouosost hřídele je jedinou největší příčinou předčasného selhání reduktoru, která je zodpovědná za odhadem 50 % až 60 % všech výměn spojek a ložisek v průmyslových pohonných systémech. Když hřídel motoru a vstupní hřídel reduktoru nejsou správně vyrovnány, výsledné síly putují přímo do ložisek a ozubených kol, což způsobuje zrychlené opotřebení, které může snížit životnost o 40 % až 70 % ve srovnání se správně vyrovnanou instalací.
Existují dva typy nesouososti, které je třeba kontrolovat. Úhlová nesouosost nastane, když se středové osy dvou hřídelů protínají pod úhlem, spíše než aby tvořily jedinou přímku. Paralelní offset nesouosost nastane, když jsou osy hřídele rovnoběžné, ale ne shodné, což znamená, že jeden hřídel je posunut vůči druhému ve vertikální nebo horizontální rovině. Většina nesrovnalostí v reálném světě je kombinací obou typů. Průmyslové studie ukázaly, že čelisťová spojka vystavená paralelnímu vychýlení o 0,5 mm je vystavena přibližně trojnásobku opotřebení správně vyrovnané spojky. Stejná spojka vystavená úhlovému vychýlení o 1,5 stupně může selhat za méně než 1 000 provozních hodin ve srovnání s očekávanou životností přesahující 20 000 hodin za ideálních podmínek.
Přesným ustavením pomocí laserových nástrojů lze dosáhnout přesnosti polohování hřídele v rozmezí 0,01 mm, což se promítá do prodloužení životnosti ložiska o 30 % až 50 % ve srovnání s vyrovnáváním prováděným pouze pomocí číselníkových indikátorů. Náklady na laserový seřizovací systém, obvykle 3 000 až 12 000 USD, se často vrátí během prvního roku provozu díky zkrácení prostojů a nižším nákladům na náhradní díly v závodech s více pohonnými systémy.
Zvažování točivého momentu, rychlosti a servisního faktoru
Před výběrem způsobu upevnění je třeba přesně vypočítat parametry točivého momentu a rychlosti na rozhraní mezi motorem a převodovkou. Kroutící moment přenášený přes spojku nebo hnací systém je určen výkonem motoru a rychlostí otáčení pomocí vztahu: Točivý moment v Nm se rovná 9 550 násobenému výkonem v kilowattech děleno otáčkami v otáčkách za minutu. Pro 15 kW motor běžící při 1 750 ot./min je točivý moment na hřídeli motoru přibližně 82 Nm. Tato hodnota se musí vynásobit a faktor služby zohlednit charakteristiky zatížení specifické pro aplikaci.
Servisní faktory jsou standardizované multiplikátory, které zajišťují, že spojka nebo komponenty pohonu zvládnou špičkové zatížení a rázové podmínky aplikace. Níže uvedená tabulka uvádí běžně používané hodnoty provozního faktoru založené na typu aplikace a pracovním cyklu, odvozené z průmyslové praxe a pokynů výrobce spojek.
| Typ aplikace | Servisní faktor | Pracovní cyklus | Příklad vybavení |
|---|---|---|---|
| Rovnoměrné zatížení | 1,0 až 1,25 | Nepřetržitý, stálý | Odstředivá čerpadla, ventilátory, generátory |
| Mírný Shock | 1,25 až 1,75 | Přerušované, mírné starty | Dopravníky, míchačky, kompresory |
| Těžký šok | 1,75 až 2,5 | Časté starty, couvání | Drtiče, kladivové mlýny, děrovací lisy |
| Těžký šok | 2,5 až 4,0 | Extrémní náraz, časté couvání | Válcovny, velké drtiče hornin |
Doporučení servisního faktoru pro výběr spojky při připojení reduktoru k elektromotoru. Hodnoty jsou založeny na standardních průmyslových referencích a měly by být ověřeny podle datových listů konkrétních výrobců pro kritické aplikace.
Časté chyby při připojování reduktoru převodovky
Každá z následujících chyb byla zdokumentována v servisních zprávách jako častá příčina selhání systému pohonu. Vyvarování se těchto chyb může zabránit většině předčasných výměn spojky a ložisek.
- Úplně přeskočit krok zarovnání. Spoléhat se pouze na tolerance obrábění základní desky k dosažení přijatelného vyrovnání je nedostatečné. Dokonce i precizně opracované základní desky mohou mít odchylky rovinnosti montážního povrchu od 0,1 mm do 0,3 mm, které se projeví přímo nesouosostí hřídele.
- Použití příliš mnoha podložek pod montážní patky. Naskládání více než čtyř podložek vytváří poddajnou vrstvu, která se může časem nerovnoměrně stlačit, což vede k postupnému vychýlení. Pokud je potřeba více než 3 mm nastavení výšky, použijte místo několika tenkých podložek pevný obrobený distanční blok.
- Přílišné utažení šroubů spojky. Překročení doporučeného utahovacího momentu na stavěcích šroubech může deformovat hřídel nebo prasknout náboj spojky. To vytváří koncentrace napětí, které mohou vést k únavovému selhání po 10 000 až 50 000 zatěžovacích cyklech.
- Zanedbání tepelné roztažnosti. Motory a převodovky mohou během provozu zvýšit teplotu o 40 až 80 stupňů Celsia nad okolní teplotu. Ocelový hřídel o délce 1 metr se roztáhne přibližně o 0,12 mm na každých 10 stupňů Celsia zvýšení teploty. Spojky musí mít dostatečnou axiální vůli, aby se tomuto roztažení bez váznutí přizpůsobily.
- Instalace spojky dozadu nebo použití nesprávného materiálu. Elastomerové pavouky jsou k dispozici v různých materiálech včetně polyuretanu, nitrilové pryže a Hytrel, každý s různými rozsahy teplotní a chemické odolnosti. Polyuretanový pavouk používaný v prostředí přesahujícím 80 stupňů Celsia změkne a předčasně selže.
- Nepromazání spojky v případě potřeby. Některé typy spojek, včetně mřížkových spojek a ozubených spojek, vyžadují pravidelné mazání mazivem. Provoz těchto spojek bez mazání může způsobit zvýšení míry opotřebení o faktor 5 až 10, což vede k selhání během týdnů namísto let.
Výběrová kritéria pro výběr správné metody připojení
Rozhodnutí použít přímou spojku, řemenový pohon nebo řetězový pohon by mělo být založeno na systematickém hodnocení pěti kritérií. Přiřazení váženého skóre každému kritériu pomáhá eliminovat subjektivitu a zajišťuje, že vybraná metoda odpovídá požadavkům aplikace.
- Požadavky na točivý moment a výkon. Přímé spojky zvládnou nejširší rozsah točivého momentu od zlomkového až po více než 10 000 Nm. Řemenové pohony jsou obecně omezeny na aplikace pod 2 000 Nm kvůli omezením šířky řemenu a velikosti řemenice. Řetězové pohony vynikají ve scénářích s vysokým točivým momentem a nízkou rychlostí, kde je časté rázové zatížení.
- Prostorová omezení. Změřte dostupnou vzdálenost mezi koncem hřídele motoru a koncem vstupní hřídele reduktoru. Přímé spojky vyžadují mezeru pouze 50 mm až 200 mm v závislosti na velikosti spojky. Řemenové a řetězové pohony potřebují více prostoru pro umístění průměrů řemenic nebo řetězových kol a udržení správné středové vzdálenosti, obvykle 300 mm až 1 500 mm.
- Podmínky prostředí. V oplachových prostředích, kde je vyžadováno časté čištění vodou nebo chemikáliemi, jsou preferovány přímé spojky s náboji z nerezové oceli a potravinářskými elastomery. Řemenové pohony mohou absorbovat vlhkost a uchovávat bakterie, takže jsou nevhodné pro zpracování potravin bez specializovaných materiálů. Řetězové pohony ve vlhkém prostředí vyžadují nepřetržité mazání a korozivzdorné povlaky.
- Flexibilita poměru rychlosti. Pokud aplikace může vyžadovat budoucí změny rychlosti, řemenový pohon s vyměnitelnými řemenicemi nabízí nejjednodušší a nejlevnější způsob úpravy celkového převodového poměru. Přímé spojky poskytují pevný poměr 1:1 mezi vstupem motoru a reduktoru, což vyžaduje změnu samotného reduktoru pro úpravy poměru.
- Celkové náklady životního cyklu. Zatímco přímé spojky mají často vyšší počáteční náklady na komponenty než řemenové pohony, jejich nižší požadavky na údržbu a delší životnost mají obvykle za následek o 20 % až 35 % nižší celkové náklady na vlastnictví po dobu 10 let, pokud jsou zahrnuty mzdové náklady na kontroly a výměny.
Často kladené otázky
Mohu připevnit převodovku přímo na motor bez spojky?
Přímé připojení bez spojovacího zařízení se nedoporučuje pro standardní průmyslové motory a převodovky. Hřídele těchto dvou jednotek nejsou určeny k přímému spojení. I když se průměry hřídele shodují, absence jakéhokoli pružného prvku znamená, že všechny síly nesouososti se přenášejí přímo do ložisek jak motoru, tak reduktoru, což vede k rychlému opotřebení. Některé specializované kombinace motor-reduktor, známé jako převodové motory, jsou vyráběny jako integrované jednotky s hřídelí motoru a převodovkou sdílející společnou skříň. V těchto integrovaných provedeních je nástavec vnitřní a továrně zarovnaný.
Jaký je nejběžnější typ spojky používaný mezi motorem a převodovkou?
Čelisťová spojka s elastomerovou pavoučí vložkou je nejpoužívanějším typem pro obecné průmyslové aplikace do cca 500 kW. Odhadem představuje 45 % až 55 % všech instalací spojek motor-reduktor. Jeho popularita pramení z jeho bezpečné konstrukce, což znamená, že pokud elastomer selže, kovové čelisti se zablokují a pokračují v přenosu točivého momentu, čímž se zabrání katastrofickému oddělení. Kotoučové spojky a mřížkové spojky jsou běžnější ve vysoce výkonných aplikacích s vysokým točivým momentem nad 500 kW, zatímco tuhé spojky se používají především v přesných servosystémech, kde je rozhodující nulová vůle.
Jak často bych měl kontrolovat vyrovnání mezi motorem a převodovkou?
Vyrovnání by mělo být zkontrolováno při první instalaci, po prvních 200 až 500 provozních hodinách a poté každý rok u zařízení v nepřetržitém provozu. Zařízení vystavené častému startování, zastavování nebo reverznímu zatížení by mělo být kontrolováno každých 6 měsíců. Tepelné cyklování, sedání základu a vibrace mohou způsobit posun vyrovnání v průběhu času. Studie 300 průmyslových pohonných systémů z roku 2020 zjistila, že 42 % jednotek zkontrolovaných po 12 měsících nepřetržitého provozu se vychýlilo mimo své počáteční tolerance vyrovnání o více než 0,03 mm.
Co způsobuje přehřátí reduktoru po připojení k motoru?
Přehřátí v nově instalované sestavě motoru s reduktorem je nejčastěji způsobeno nesouosostí, která vytváří dodatečné třecí síly, které přeměňují mechanickou energii na teplo. Mezi další příčiny patří přetížení reduktoru nad jeho jmenovitou kapacitu, provoz při otáčkách pod minimálními doporučenými vstupními otáčkami, nedostatečné mazání nebo příliš tuhá spojka, která přenáší vibrace, než aby je tlumila. Správně nainstalovaný reduktor by měl fungovat při zvýšení povrchové teploty o 40 až 60 stupňů Celsia nad okolní teplotu. Teploty přesahující 90 stupňů Celsia na povrchu pouzdra ukazují na problém vyžadující okamžité prošetření.
Mohu použít řemenový pohon místo přímé spojky pro aplikace s vysokým točivým momentem?
Řemenové pohony lze použít pro aplikace s vysokým točivým momentem, ale pro zajištění spolehlivého provozu vyžadují pečlivou konstrukci. Více klínových řemenů uspořádaných paralelně může přenášet točivý moment až přibližně 2 000 Nm. Pro vyšší úrovně točivého momentu zvládnou synchronní ozubené řemeny o šířce až 200 mm až 5 000 Nm. Řemenové pohony v aplikacích s vysokým točivým momentem však vyžadují časté kontroly napnutí, protože natažení řemenu při velkém zatížení může způsobit prokluzování. Řemen, který prokluzuje jen o 2 % až 3 %, může generovat dostatek třecího tepla k rychlé degradaci materiálu řemenu. Pro aplikace přesahující 5 000 Nm jsou obecně praktičtější a spolehlivější metody přímé spojky nebo řetězového pohonu.
Jaké nástroje jsou nezbytné pro připojení reduktoru k elektromotoru?
Základní sada nářadí obsahuje kalibrovaný momentový klíč pokrývající rozsah 20 Nm až 400 Nm, sadu spárových měrek pro měření vůlí, číselníkový úchylkoměr s magnetickou základnou nebo laserový systém ustavování, nerezové podložky v tloušťkách od 0,05 mm do 1,0 mm, pravítko dlouhé s přesným průměrem 300 mm, ostří ostří minimálně 300 mm. kompletní sada šestihranných klíčů a nástrčných klíčů odpovídajících velikostem spojky a montážních šroubů. Pro montáž velkých nábojů spojek s přesahem na hřídele o průměru větším než 50 mm může být vyžadován ohřívač ložisek nebo indukční ohřívač.
Bezpečnostní opatření během instalace
Postupy zablokování a označení musí být dodrženy vždy, když se provádí práce na motoru a převodovce nebo v jejich blízkosti. Před zahájením jakékoli mechanické práce je nutné ověřit elektrickou izolaci na odpojovači. Jakmile je rotační sestava uvedena do provozu, musí být zcela uzavřena ochranným krytem, který splňuje požadavky příslušných bezpečnostních norem. Ochranný kryt, který lze odstranit bez použití nářadí, není přijatelný pro trvalé instalace. Ochranný kryt musí být schopen zadržet projektil v důsledku selhání spojky při maximální jmenovité rychlosti sestavy. Kromě toho musí být zvedací zařízení používané k umístění motoru a reduktoru dimenzováno na nejméně 150 % hmotnosti nejtěžší součásti a na krytu motoru i reduktoru musí být jasně označeny zvedací body.
Metody a údaje uvedené v tomto článku odrážejí standardní průmyslovou praxi pro připojení reduktoru k elektromotoru. Konkrétní hodnoty točivého momentu, tolerance vyrovnání a servisní faktory by měly být vždy ověřeny podle dokumentace poskytnuté výrobcem konkrétního motoru, reduktoru a součástí spojky použitých při instalaci.