Výroba ozubených kol a hřídelí
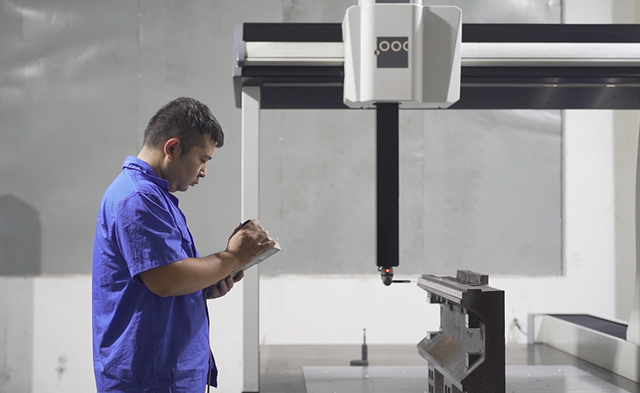
Proces: kontrola materiálu → soustružení polotovaru → hrubovací/dokončovací obrábění (odvalovací frézování/obrábění/broušení) → přesné broušení/dokončování ozubení → povrchová úprava → výstupní kontrola. Schopnost: Vysoce přesné obrábění ozubených kol a flexibilní obráběcí centra vyrábějí ozubení běžně splňující přesnost ISO Grade 4. Výhody: integrace více operací a ovládání nástrojů snižují chybu profilu a tepelné zkreslení; flexibilní linky podporují malosériové a víceúčelové zakázkové zakázky.
Tepelné zpracování
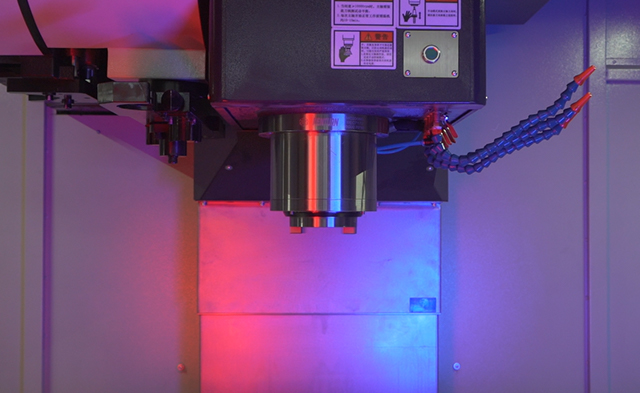
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). Vybavení a řízení: Využitím vícezónové regulace teploty pro víceúčelové pece a přísného řízení kalícího média se dosahuje stejnoměrných nauhličených vrstev a kontrolovatelné kalicí tvrdosti. Indikátory a zajištění kvality: Tvrdost povrchu, hloubka nauhličení, houževnatost jádra atd. prošly před opuštěním továrny zkouškou tvrdosti a metalografickou kontrolou, která zajišťuje odolnost povrchu zubu proti opotřebení a odolnost kořene zubu proti únavě. Výhoda: Vysoce stabilní tepelné zpracování výrazně zvyšuje odolnost proti opotřebení a únavovou životnost ozubených kol, což je rozhodující faktor pro dlouhodobý spolehlivý provoz velkých a vysoce výkonných reduktorů.
Skříň převodovky a obrábění velkých součástí
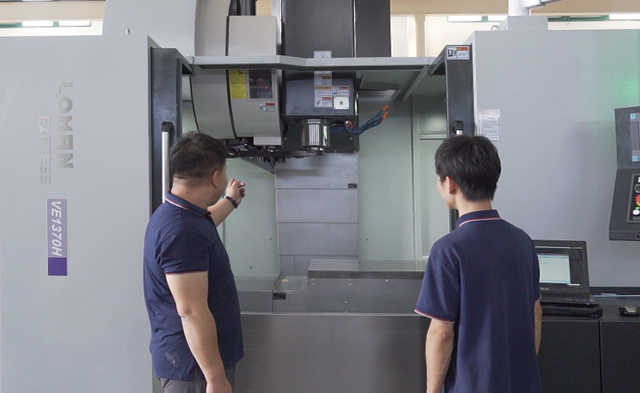
Proces zpracování zahrnuje hrubé opracování odlitků, CNC hrubé a dokončovací frézování, přesné vyvrtávání a obrábění montážních polohovacích otvorů. Klíčové body: Obráběcí stroje s vysokou tuhostí a konstrukce přípravků zajišťují rovinnost pouzdra, souosost a přesnost instalace, snižují namáhání při montáži a zlepšují provozní stabilitu. Povrchová úprava: Odlitek ze ztracené pěny v kombinaci s přesným opracováním zlepšuje povrchovou úpravu a rozměrovou konzistenci skříně převodovky.
Tepelná rovnováha, dynamická rovnováha a kontrola hluku
Před a po montáži prochází každý rotující komponent testováním dynamického vyvážení rotoru a analýzou vibrací hluku. Optimalizací seříznutí profilu zubů, vůlí lícování a designu mazání je potlačena hlučnost u zdroje a je zlepšena účinnost přenosu. Výsledek: Zajistěte, aby během provozu celého stroje nedocházelo k abnormálním vibracím nebo hluku, a přizpůsobte se aplikacím, které jsou citlivé na hluk (jako je síla větru, precizní výroba atd.).
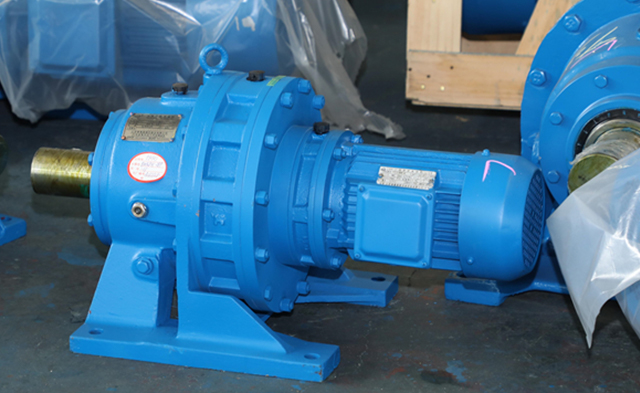
Montáž a těsnění
Montáž se provádí v souladu se standardními provozními postupy (SOP) a řízením točivého momentu/mezery; Na klíčových spojích jsou přijata přísná opatření pro utěsnění a zabránění úniku. Systém správy komponent a sledovatelnosti montáže zajišťuje, že lze sledovat zdroj dílů a montážní proces každého produktu.
Kontaktujte nás
-
Adresa továrny
č. 10, Taiyao North Road, Yaowang Town, Taixing City, provincie Jiangsu, Čína
-
Telefon
86-139 5115 9007
autorská práva © TAIXING REDUCER CO., LTD. Rights Reserved.
Čínský výrobce průmyslových převodovek Vlastní dodavatel reduktoru rychlosti