Co je tvrzený převodový reduktor extrudéru?
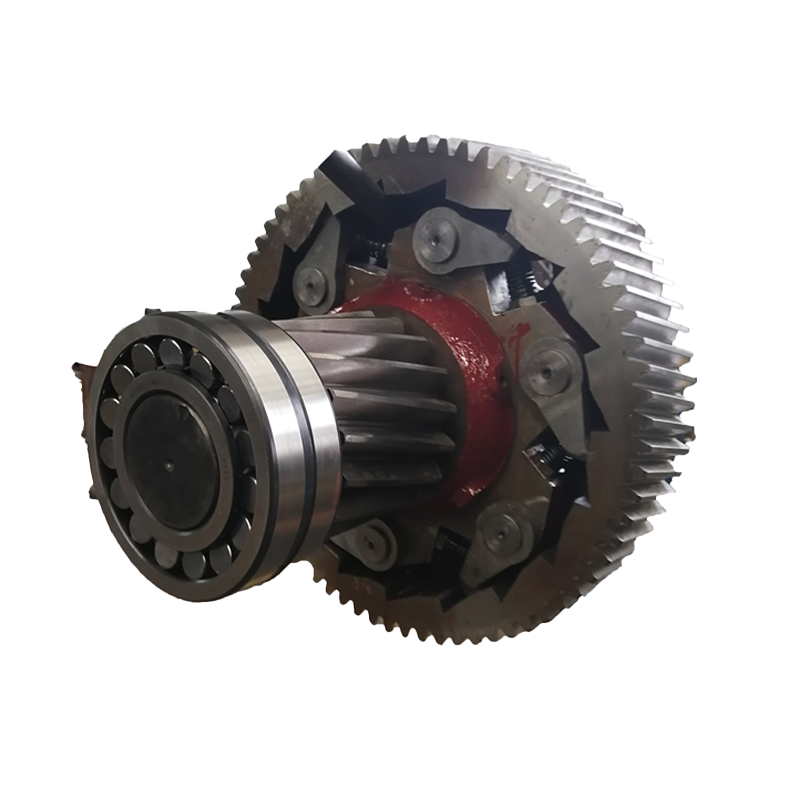
An extruder tvrzený převodový reduktor je výkonný reduktor rychlosti s cementovanými, broušenými zuby ozubeného kola - obvykle 58-62 HRC na boku zubu - navržený pro pohon jednošnekových a dvoušnekových extrudérů za stálých podmínek s vysokým točivým momentem. Tvrzené povrchy zubů jsou jediným rozdílem mezi převodovkou, která si zachovává svou přesnost po celá desetiletí, a převodovkou, která během několika sezón výroby vytváří vůle, hluk a vibrace.
Vytlačování není příležitostnou aplikací. Plastový nebo pryžový extrudér běží nepřetržitě, tlačí viskózní polymerní taveninu skrz matrici téměř konstantní rychlostí šneku a může narazit na špičky točivého momentu během spouštění, studených chodů a variací suroviny. Reduktor je mechanickým srdcem hnacího ústrojí: snižuje otáčky motoru na 20-150 ot./min. typické pro vytlačovací šrouby, znásobuje točivý moment a musí tak činit s minimálními prostoji. To je důvod, proč porozumění jak průmyslová převodovka funguje a který typ se hodí pro váš pohon záleží, než dáte dohromady specifikaci.
Tato příručka vysvětluje, co se v praxi mění tvrzené ozubení, jak je ve srovnání s měkkými a středně tvrdými alternativami, na kterých parametrech výběru nejvíce záleží a jak přizpůsobit reduktor konkrétnímu procesu vytlačování.
Proč extrudéry požadují tvrzená ozubená kola
Pohony extruderů selžou únavou povrchu dříve, než selžou silou, a proto jsou tvrzená ozubená kola průmyslovým výchozím nastavením pro nepřetržité vytlačování.
Zatěžovací cyklus je trestuhodný. Nepřetržitý provoz znamená, že zuby ozubeného kola projdou záběrem milionkrát za rok a při každém záběru je Hertzovo kontaktní napětí na boku zubu vysoké. V průběhu času tento stres iniciuje mikrotrhliny, které přerostou v důlky. Měkká nebo normalizovaná ozubená kola při zhruba 180-220 HB prostě nemají odolnost proti povrchové únavě pro tento úkol. Jejich boky se opotřebovávají, zvětšuje se vůle, zvyšuje se hluk a signál rychlosti šneku se stává nestabilním - což se projevuje přímo jako rozměrová odchylka ve vytlačovaném produktu.
Stejný mechanismus opotřebovává malá ozubená kola extrudéru na stolních strojích: mosazné ozubené kolo v lehkém extrudéru může vykazovat viditelné opotřebení po několika měsících hobby používání. Fyzika průmyslového extrudéru je stejná, pouze náklady na výměnu, prostoje a zmetkovitost jsou tisíckrát vyšší. Kalená ozubená kola, nauhličená na 58-62 HRC a povrchově broušená, odolávají důlkové korozi a adhezivnímu opotřebení a zachovávají původní přesnost reduktoru po mnohem větší část jeho mechanické životnosti.
Přidejte tepelné namáhání a znečištění. Haly extruderů jsou horké a prach z polymerů nebo degradovaný materiál se může dostat přes těsnění do převodovky. Tvrzené boky snášejí okrajové mazání a jemné znečištění mnohem lépe než měkčí materiály, což je praktický důvod, proč je zpracovatelé stále specifikují.
Zpevněné vs. středně tvrdé vs. měkké povrchy zubů
Pro výběr pohonu extruderu je tvrdost povrchu zubů tím rozhodujícím parametrem: určuje nosnost, životnost opotřebení a ekonomiku případné přestavby.
| Parametr | Měkký povrch zubů | Středně tvrdý povrch zubu | Tvrzený povrch zubů |
|---|---|---|---|
| Typická tvrdost povrchu | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Tepelné zpracování | Normalizační nebo zhášecí teplota | Indukční kalení / nitridace | Nauhličování plus dokončovací broušení |
| Relativní kapacita točivého momentu | 1,0 (základní hodnota) | 1,5-1,8 | 2,5-3,0 |
| Odolnost proti rázovému zatížení | Nízká | Mírný | Vysoká |
| Pitting and wear life | Nejkratší | Střední | Nejdelší |
| Typická účinnost | 96–97 % | 97–98 % | 97–98,5 % |
| Nejlépe se hodí pro | Přerušovaný, lehký provoz extrudéru | Cyklické, středně namáhané linky | Nepřetržité vytlačování 24/7 |
Nauhličovaná a broušená ozubená kola jsou u extrudérů preferována, protože broušení koriguje deformaci tepelného zpracování, takže profil hřbetu a přesnost vedení mohou dosáhnout kvality třídy DIN 5-6. Kombinace pevného pouzdra a houževnatého jádra s nízkým obsahem uhlíku dává zubům, které odolávají jak poškození povrchu, tak únavě z ohybu. Středně tvrdá ozubená kola jsou umístěna mezi nimi a zvládnou lehčí cyklickou práci, ale zůstávají okrajová pro nepřetržité vytlačování polymerů.
Kritéria výběru reduktoru extrudéru
Čtyři parametry rozhodují o tom, zda reduktor přežije vytlačovací provoz: kapacita točivého momentu a provozní faktor, poměr a výstupní rychlost, tepelný výkon a uspořádání montáže nebo přítlaku.
Točivý moment a servisní faktor
Velikost reduktoru extrudéru s provozním faktorem alespoň 1,5 a 1,75-2,0 pro dvoušnekové linky nebo vysoce plněné směsi. Rozběhový moment, studený polymer a občasné zaseknutí šroubů překračují ustálené zatížení. A tvrzený povrch zubu válcový převod je zde konvenční první volbou: do kompaktního půdorysu skrývá vysoký krouticí moment a absorbuje momentální přetížení typická pro spouštění extrudéru.
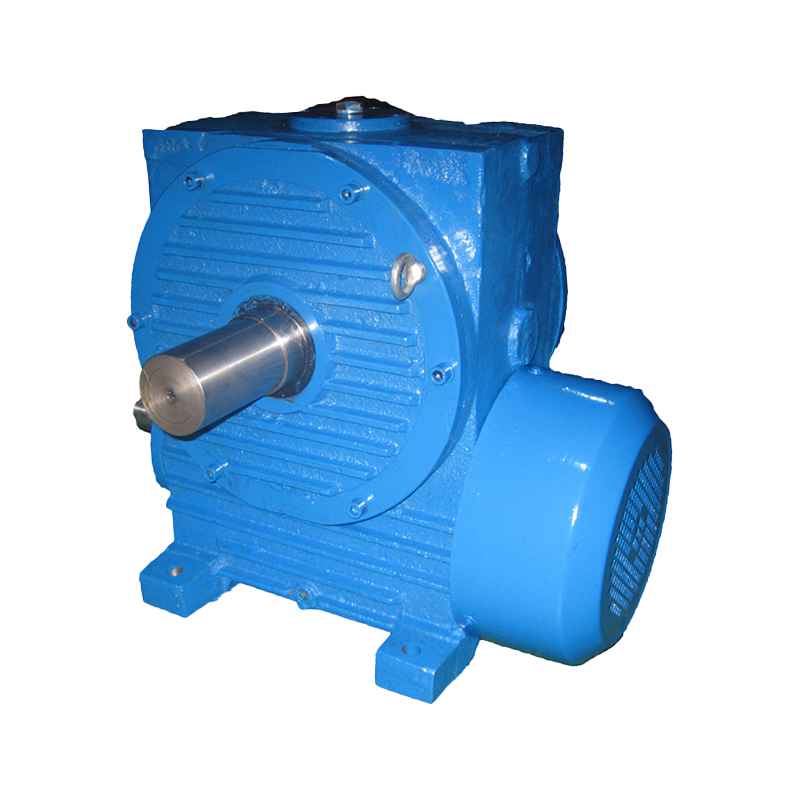
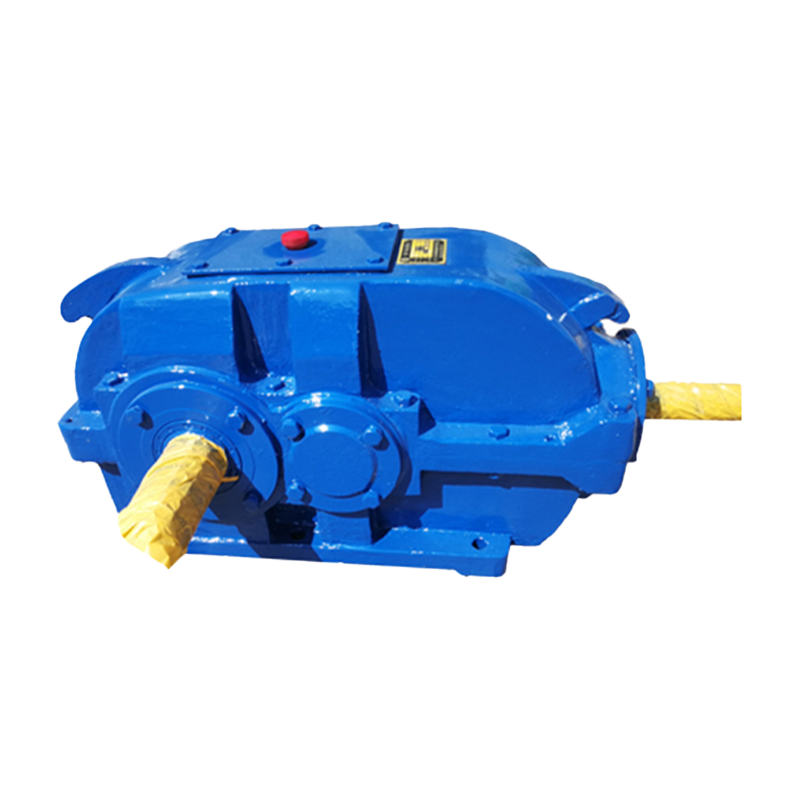 Výrobce cylindrického převodového reduktoru s tvrdým povrchem zubů, továrna Taixing Reducer je čínský výrobce a továrna na redukci válcových ozubených kol s povrchem tvrdých zubů, s dlouholetými zkušenostmi v průmyslové ... Zobrazit produkt →
Poměr a výstupní rychlost
Většina šneků extruderu běží mezi 20 a 150 otáčkami za minutu. Dvoustupňový spirálový reduktor s poměry zhruba od 10:1 do 25:1 pokrývá většinu jednošnekových linek, zatímco dvoušnekové slučování může vyžadovat poměry nad 25:1 při vyšších vstupních rychlostech. Zvolte poměr, který umístí normální provoz na 60-80 % jmenovité výstupní rychlosti reduktoru, přičemž ponecháte rezervu bez překročení rychlosti vlaku.
Tepelný výkon a trvalý výkon
Reduktor může mít dostatečný mechanický točivý moment, přesto se může přehřívat v nepřetržitém provozu, takže porovnejte jmenovitý tepelný výkon - nejen mechanický - se skutečným výkonem motoru. Pokud hrozí, že teplota olejové vany překročí 85-90 stupňů Celsia, specifikujte nucené mazání s chladičem nebo zvětšete velikost rámu. Kalené ozubení běží chladněji z důvodu nižšího tření, což přímo snižuje tepelné namáhání.
Montáž, uspořádání hřídele a tah
Koaxiální redukce vyhovují kompaktním uspořádáním motoru na horní straně, reduktory s paralelními hřídeli nabízejí nižší výšku s velkými převody a planetové redukce poskytují velmi vysokou hustotu točivého momentu na krátkých středových vzdálenostech. Zkontrolujte jmenovitý tah vždy, když je axiální zatížení šroubu přenášeno redukčním ložiskem namísto samostatného axiálního ložiska – skrytý náklad v mnoha modernizacích extruderů. Také si ověřte, že dutý otvor, výstupní příruba nebo rozměr patky odpovídají bubnu extrudéru bez nepohodlných adaptérů.
Čtyři režimy selhání Tvrzená ozubená kola zabraňují
Důlky, oděrky, únava z ohybu a abrazivní opotřebení jsou příčinou téměř všech poruch převodovky extrudéru a kalení se týká každého z nich.
- Pitting (únava povrchu): opakované kontaktní napětí popraská bok. Tvrzené boky při 58-62 HRC odolávají důlkové korozi mnohonásobně déle než měkké boky při stejném přenášeném kroutícím momentu.
- Oděrky (adhezivní opotřebení): prasklý olejový film svařuje a trhá mikroskopická spojení na povrchu zubů. Broušené, tvrzené boky s povrchovou úpravou Ra 0,4-0,8 mikronu jsou mnohem odolnější proti oděru.
- Únava při ohýbání zubů: přetížení a zaseknutí ohýbají kořen zubu. Pevné jádro pod tvrzeným pouzdrem udržuje kořen pevný, zatímco pouzdro absorbuje poškození povrchu.
- Abrazivní opotřebení: prach a degradovaný polymerový lapový materiál z boků. Kalení zpomaluje ztrátu abraziva a zachovává vůli, kterou kvalita vytlačování vyžaduje.
Ovládání vůle je přímá páka kvality: opotřebená převodovka vytváří pulsaci na šroubu a pulsace se mění v tloušťku stěny trubky, filmu a profilu. Proto zpracovatelé specifikují tvrzené broušené ozubení i při vyšší pořizovací ceně.
Přizpůsobení reduktoru vašemu procesu vytlačování
Správná rodina reduktorů sleduje proces: jednošnekové linky upřednostňují tvrzené spirálové reduktory, vysokorychlostní kompaundování upřednostňuje planetové typy a flexibilní závody upřednostňují modulární převodovky.
| Proces vytlačování | Typická rychlost šroubu | Povinnostní charakter | Doporučená rodina reduktorů |
|---|---|---|---|
| Jednošroubová fólie, plech a trubka | 30-120 ot./min | Nepřetržitý, stálý točivý moment | Tvrzená spirálová / paralelní hřídel |
| Dvoušnekové složení | 150-600 ot./min | Vysoká power density, axial thrust | Planetové převodovky |
| Extruze pryže a elastomeru | 10-60 ot./min | Velmi vysoký točivý moment, vysoké teplo | Kalený válcový, velkorysý provozní faktor |
| Profil a peletizace s častými zastávkami | 20-150 ot./min | Cyklické starty a zastavení | Modulární převodovka pro velké zatížení |
Pro typickou linku s jedním šroubem poskytuje tvrzená válcová řada nejlepší rovnováhu točivého momentu, účinnosti a nákladů, když je dimenzována s odpovídajícím provozním faktorem. Kde je nedostatek místa a prioritou je hustota výkonu, a planetový reduktor poskytuje vyšší točivý moment na jednotku objemu s více planetovými stupni. Pro závody, které často přestavují linky nebo mění procesy, a modulární těžká převodovka umožňuje vyměnitelné komponenty a jednodušší změny poměru v průběhu životnosti linky.
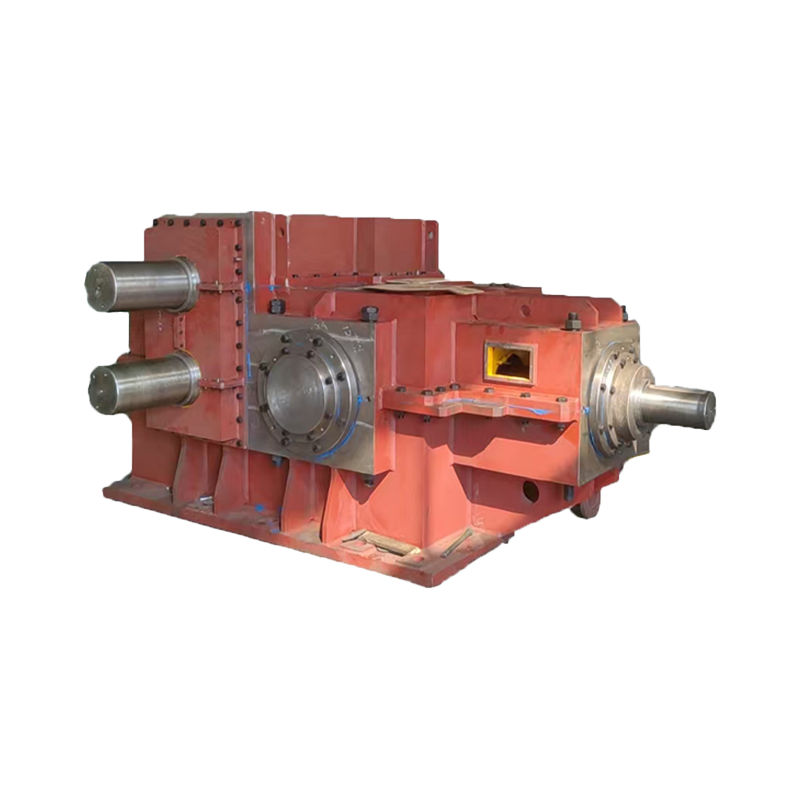
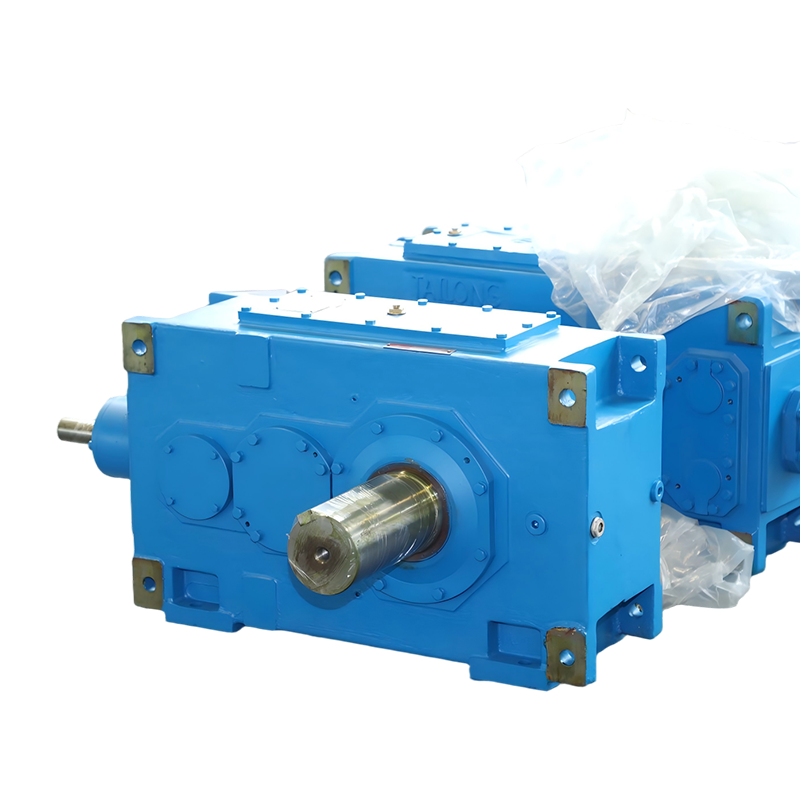 Výrobce modulárních těžkých převodovek, továrna Taixing Reducer je čínský výrobce a továrna modulárních těžkých převodovek s dlouholetými zkušenostmi v průmyslovém reduktoru rychlosti. celý... Zobrazit produkt →
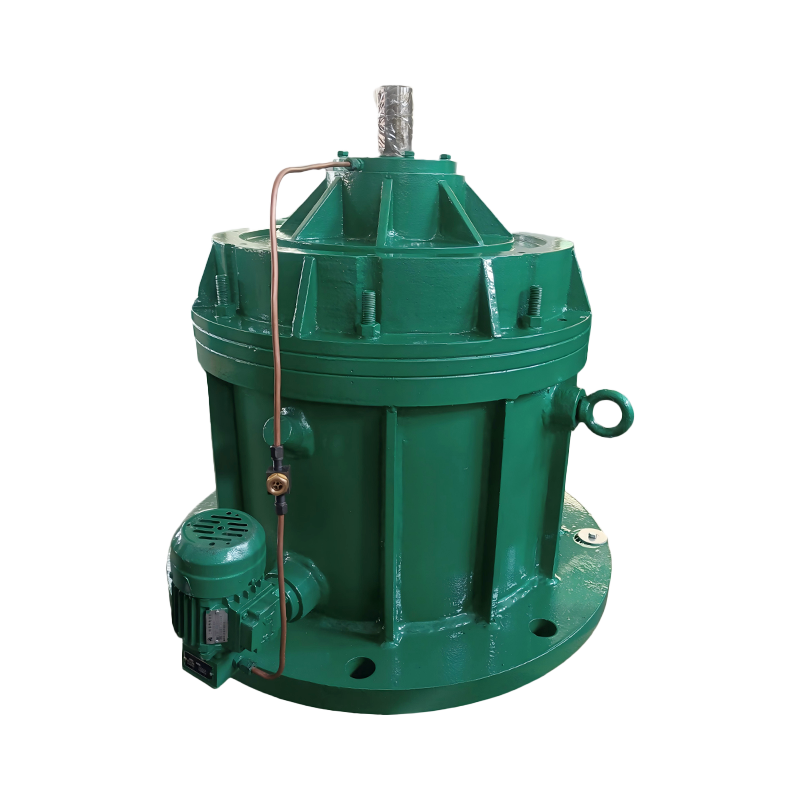 Výrobce planetových převodovek, továrna Taixing Reducer je čínský výrobce a továrna na planetární převodovky s dlouholetými zkušenostmi v průmyslovém reduktoru rychlosti. Velkoobchod... Zobrazit produkt →
Kontrolní seznam pro nákup tvrzeného převodového reduktoru extrudéru
Před objednáním si projděte těchto sedm bodů; každý z nich způsobil skutečnou výměnu nebo přestavbu ve vytlačovacích zařízeních.
- Vypočítejte požadovaný výstupní krouticí moment: výkon motoru (kW) x 9550 dělený otáčkami šroubu (ot./min), vynásobený servisním faktorem minimálně 1,5.
- Specifikujte tvrdost povrchu zubu alespoň 58 HRC nauhličované pro kontinuální vytlačování; indukční kalení akceptujte pouze u lehkých cyklických čar.
- Porovnejte jmenovitý tepelný výkon s průměrným trvalým zatížením, nejen podle typového štítku motoru.
- Ověřte dostupné poměry proti oknu rychlosti šroubu: 20-150 ot./min pro většinu plastů, až 600 ot./min.
- Ověřte jmenovité zatížení tahu, když axiální síla šroubu vstoupí do pouzdra reduktoru.
- Zkontrolujte režim mazání: rozstřik pro malé přerušované linky, nucený oběh s chlazením 24/7 a vysoké okolní teploty.
- Vyžádejte si naměřené údaje o hlučnosti, vibracích a přesnosti převodů ve třídách DIN nebo ISO, nejen katalogové hodnoty.
FAQ: Extruder Hardened Gear Reductors
Co znamená "tvrzený" v kalené převodovce?
Kalený označuje povrch zubu ozubeného kola. Ozubené kolo je nauhličováno nebo indukčně kaleno, takže bok dosahuje vysoké tvrdosti, zatímco jádro zůstává houževnaté. V průmyslových reduktorech extruderů je standardní specifikace cementována na 58-62 HRC s broušeným povrchem.
Jak dlouho by měl vytvrzený reduktor vydržet před přestavbou?
Při správném dimenzování, mazání a chlazení může tvrzený reduktor v provozu vytlačování běžet 50 000 až 100 000 hodin, než je potřeba vyměnit ozubené kolo - obvykle 10 - 15 let nepřetržité výroby - oproti pouze několika letům u měkkého ozubení při stejném zatížení.
Mohu použít dopravníkový reduktor na extrudéru?
Ne bez přepočtu. Extrudéry vyžadují vyšší provozní faktor, stálý točivý moment a skutečnou tepelnou kapacitu. Reduktor dopravníku může mít stejný poměr, ale postrádá tepelný výkon pro nepřetržité vytlačování, takže se přehřeje nebo se prodře dlouho před svou jmenovitou životností.
Proč se ozubená kola malých extruderů tak rychle opotřebovávají?
Protože jsou často vyrobeny z měkké mosazi nebo slinuté oceli, aby se snížily náklady, a opotřebení je v zásadě problémem povrchové tvrdosti. Platí stejný důvod, proč průmyslové extrudéry specifikují tvrzené boky: tvrdost, nikoli surová pevnost, řídí kluzné opotřebení a důlkovou korozi.
Závěrečné doporučení
Extrudérem tvrzený reduktor převodovky si vydělává na své prémii díky delší životnosti, stabilní vůli, nižší provozní teplotě a menšímu počtu neplánovaných zastávek. Praktické pravidlo nákupu je jednoduché: velikost krouticího momentu se servisním faktorem alespoň 1,5, trvejte na nauhličovaných a broušených bocích zubů a ověřte tepelnou odolnost proti nejhoršímu trvalému případu.
Před dokončením specifikace si prostudujte naše planetový reduktor technical guide pokud váš proces běží vysokou vstupní rychlostí nebo úzkými středovými vzdálenostmi; planetární uspořádání v tomto režimu často poráží spirálová uspořádání. Po doručení postupujte podle poznámky k instalaci a uvedení do provozu vysoce výkonného reduktoru , protože přesnost montáže a vyrovnání určují velký podíl na životnosti.
Taixing Reducer Co., Ltd. vyrábí tyto rodiny reduktorů od roku 1984, s vlastním broušením ozubených kol do 3 metrů, odvalovacím frézováním do 3,2 metru, 16 sérií, více než 10 000 specifikacemi a ročním výkonem 200 000 jednotek – včetně nestandardních konfigurací pohonu extruderů. Tato výrobní hloubka je to, co udržuje tvrzený reduktor jednorázovou investicí namísto opakujících se výdajů.